

Nøjagtigheden af et filtreringssystem er kun så pålidelig som de instrumenter, der bruges til at verificere dets specifikationer. I industrielle miljøer, hvor en afvigelse på nogle få mikron kan føre til-systemomfattende forurening eller mekanisk fejl, er valg af det passende måleværktøj en kritisk ingeniørbeslutning. At måle "maskestørrelsen" eller "blænden" af et filter er ikke en opgave, der passer til alle-størrelser. et værktøj, der er perfekt egnet til en-krævende minedriftsskærm, ville være fuldstændig destruktiv, hvis den blev anvendt på en ultra-fin 500-mesh klud af farmaceutisk kvalitet. Derfor skal fagfolk matche instrumentets præcision, kontaktkraft og forstørrelsesevne til de fysiske egenskaber af det filtermedie, der inspiceres.
Denne vejledning giver en teknisk gennemgang af de fem mest essentielle værktøjer, der bruges i felten og i laboratoriet til måling af filternet. Vi vil gå fra grundlæggende mekaniske enheder, der bruges til grov identifikation, til avancerede automatiserede synssystemer, der repræsenterer banebrydende inden for industri 4.0. Udover blot at angive hardware, vil vi undersøge kalibreringskravene, potentialet for menneskelige fejl (såsom parallakse eller over-komprimering) og de specifikke brugssager, hvor hvert værktøj udmærker sig. Ved at forstå disse instrumenters begrænsninger og styrker kan kvalitetskontrolledere og vedligeholdelsesteknikere sikre, at deres filtreringsinfrastruktur opfylder de strengeste internationale standarder for nøjagtighed og pålidelighed.


Digitale mikrometre: Grundlaget for trådmåling
Præcision i tråddiameterverifikation
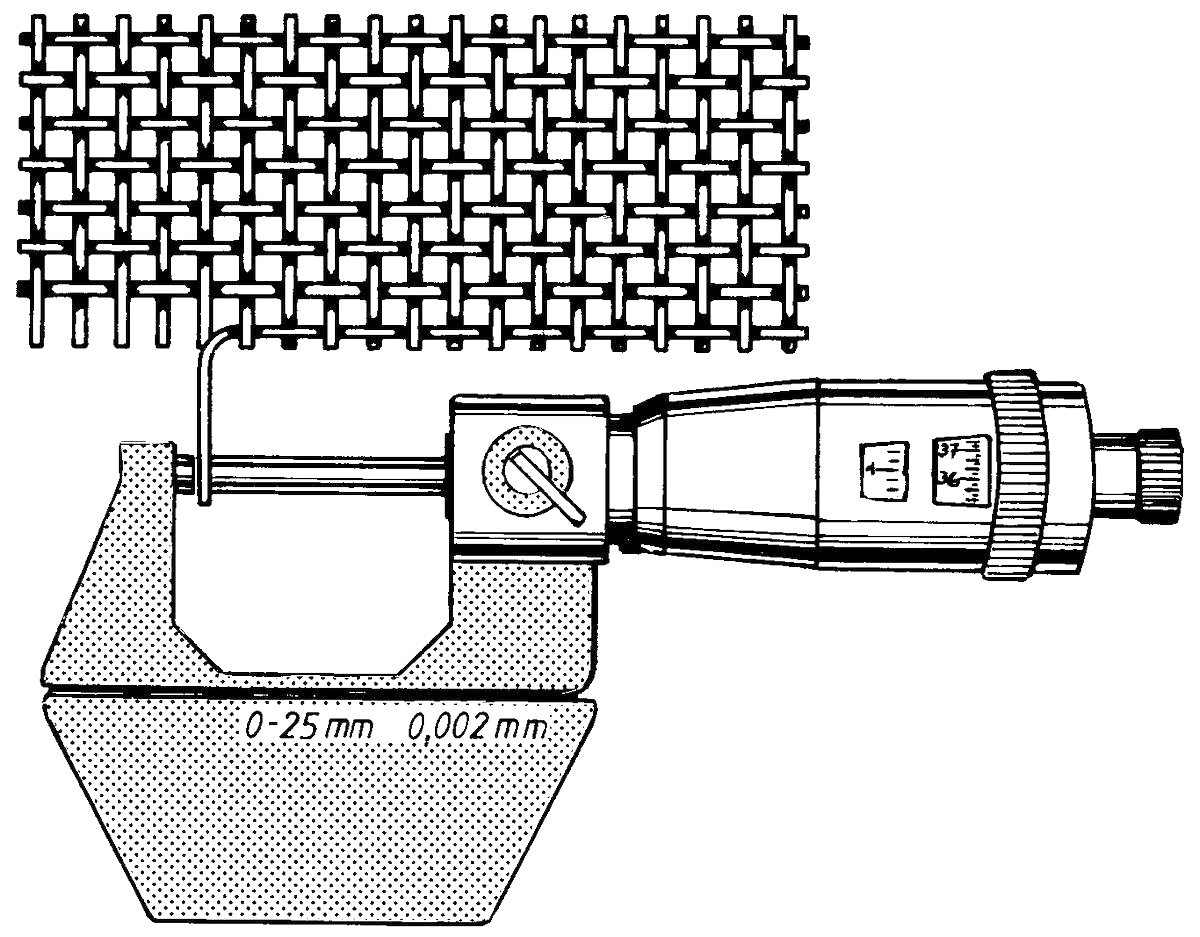
Det digitale mikrometer er det uundværlige "første værktøj" i mesh-analyse. Før man beregner blænde- eller masketal, skal man kende den nøjagtige tråddiameter (d). Et mikrometer af høj-kvalitet giver en opløsning på 0,001 mm (1 mikron), hvilket er vigtigt, fordi ledningsdiameteren direkte dikterer det åbne areal af filteret. Ved inspektion af et net måler mikrometeret tykkelsen af individuelle tråde, hvilket gør det muligt for ingeniører at kontrollere, om producenten brugte den korrekte trådtykkelse som specificeret i Mill Test Report (MTR).
Ratchet-fingerbøllens rolle
En almindelig målefejl ved brug af mikrometre på finmasker er "over-komprimering." Hvis operatøren anvender for meget kraft, kan mikrometeret knuse eller flade ledningen lidt, hvilket fører til en kunstig lav diameteraflæsning. Mikrometre i professionel -kvalitet er udstyret med et "skraldefingerbøl" eller "friktionsfingerbøl". Denne mekanisme sikrer, at der påføres en ensartet, repeterbar mængde tryk på ledningen hver gang, hvilket eliminerer bruger-til-variabilitet og sikrer, at målingen er ikke-destruktiv.
Kalibrerer for nul-fejlnøjagtighed
Mikrometre er følsomme instrumenter, der kan drive på grund af temperaturændringer eller mekanisk slid. For at bevare nøjagtigheden skal de "nulstilles" før hver session. I en laboratorieindstilling verificeres de ved hjælp af NIST-sporbare måleblokke. Til måling af filtermasker er det vigtigt at sikre, at målefladerne (ambolten og spindlen) er helt rene; selv en mikroskopisk fnug af støv eller olie kan resultere i en 5-10 mikron fejl, hvilket ville forvride den efterfølgende beregning af maskeåbningen betydeligt.
Professionelle linnedtestere (optiske lupper)
Fast-Fokusforstørrelse til manuel optælling
Lærredstesteren er et specialiseret, folde-forstørrelsesglas, der har været industristandarden til at tælle mesh i årtier. I modsætning til et standard håndholdt forstørrelsesglas har en linnedtester en fast base, der opretholder en perfekt brændvidde fra linsen til masken. De fleste industrielle linnedtestere giver 10x forstørrelse og har en indbygget -skala (normalt 1 tomme eller 25,4 mm) i bunden. Dette giver en tekniker mulighed for at tælle ledningerne pr. tomme med høj stabilitet og minimal optisk forvrængning.
Undgå parallakse og sfærisk aberration
Den primære udfordring med manuel optælling er "parallaksefejl"-det opfattede skift i et objekts position, når det ses fra en vinkel. For at bruge en linnedtester korrekt skal øjet placeres direkte over linsens midte. Testere af højere-kvalitet bruger "akromatiske" eller "aplanatiske" linser for at forhindre sfærisk aberration (sløring ved kanterne), og sikrer, at ledningerne i starten og slutningen af 1-tommers skalaen er lige så skarpe som dem i midten.
Markbrug vs. laboratoriebrug
Mens linnedtestere er fremragende til feltidentifikation af masketal mellem 10 og 150, bliver de svære at bruge til masker finere end 200. Det menneskelige øje kæmper for at skelne individuelle ledninger i så små skalaer, selv med 10x forstørrelse. I disse tilfælde fungerer linnedtesteren som et "hurtigt-tjek"-værktøj til at verificere, at den korrekte rulle net er blevet leveret, mens den endelige certificering overlades til mere kraftfulde digitale inspektionssystemer.
Digitale skydelære: alsidighed til store blændeåbninger
Måling "Space Cloth" og store åbninger
Til grovfiltre, ofte omtalt som "Space Cloth" i minedrift og aggregatsektoren, er digitale skydepassere det foretrukne værktøj. Disse instrumenter er designet til at måle den "klare åbning" (åbningen) direkte. Fordi disse åbninger ofte er 5 mm eller større, kan kaliberens skarpe kæber let indsættes mellem ledningerne. Digitale calipre giver mulighed for hurtigt at skifte mellem metriske og imperiale enheder, hvilket gør dem alsidige til internationale projekter.
Udfordringen "Indvendig måling".
Når du bruger skydelære til at måle maskeåbninger, skal teknikeren bruge de "indvendige" kæber (de mindre tænder på toppen af værktøjet). Det er vigtigt at sikre, at kæberne er perfekt parallelle med ledningerne. En lille hældning kan resultere i en måling, der er større end den faktiske blænde. For mere nøjagtige resultater på mellemstore-mesh-skærme anbefales det at måle på tværs af 10 åbninger og dividere med 10 i stedet for at stole på et enkelt målepunkt.
Begrænsninger for fine mesh og bløde materialer
Digitale calipre er ikke egnede til finmasker (over 100 mesh), fordi kæberne er for stumpe til at passe nøjagtigt ind i de mikroskopiske mellemrum. Fordi skydelære kræver fysisk kontakt, kan de desuden nemt deformere bløde mesh-materialer som kobber, messing eller tynde-syntetiske polymerer. Hvis nettet "bukker" under trykket fra kaliberen, vil den resulterende aflæsning være unøjagtig. I disse scenarier skal optiske værktøjer uden-kontakt prioriteres.
Digitale mikroskopiske inspektionssystemer
Høj-billedbehandling og softwareanalyse
Efterhånden som filtrering bevæger sig ind i området under-50 mikron, bliver digitale mikroskoper obligatoriske. Disse systemer bruger CMOS-sensorer i høj opløsning til at projicere et forstørret billede af nettet på en computerskærm. Integreret software gør det muligt for brugeren at "klikke" på ledningskanter for automatisk at beregne åbning, ledningsdiameter og endda "kæde/slukning-forholdet". Dette eliminerer den øjenbelastning, der er forbundet med linnedtestere, og giver en digital registrering (screenshot) for kvalitetsoverholdelsesmapper.
Automatiseret Aperture Mapping
Avancerede digitale mikroskoper kan udføre "Aperture Mapping", hvor softwaren identificerer hver enkelt åbning i synsfeltet og genererer en statistisk fordeling af størrelserne. Dette er afgørende for applikationer med høj-indsats, hvor "Maksimal individuelle åbning" er lige så vigtig som gennemsnittet. Hvis et 100 mikron filter har et enkelt 120 mikron hul på grund af en vævningsfejl, vil det automatiserede system markere det med det samme, hvorimod en manuel optælling sandsynligvis ville savne det.
Dybdeskarphed og 3D-inspektion
Nogle avancerede digitale mikroskoper tilbyder "3D Stitching" eller "Focus Stacking". Dette er især nyttigt til inspektionhollandske vævningerellerSintret flerlags-mesh, hvor ledningerne findes i forskellige planer. Ved at tage billeder i forskellige brænddybder og flette dem sammen skaber softwaren en skarp, tre-dimensionel model af filterets interne bane. Dette giver ingeniører mulighed for at måle "krøllet" og "effektiv porestørrelse" af komplekse filterstrukturer, der fremstår som en sløring under traditionel forstørrelse.
Optiske komparatorer (Shadowgraphs)
Silhuetmåling uden-kontakt
Den optiske komparator er "guldstandarden" for-kontaktfri måling i laboratoriemiljøer. Det fungerer ved at projicere en forstørret silhuet af nettet på en stor cirkulær glasskærm ved hjælp af en lyskilde med høj-intensitet. Fordi værktøjet bruger lys til at skabe billedet, er der ingen fysisk kontakt med nettet, hvilket gør det til det perfekte værktøj til ultra-fine, sarte eller ædle-metalfiltre, der skal forblive uberørte.
Brug af digitale udlæsninger (DRO) til absolut præcision
Operatører bruger et digitalt udlæsningssystem (DRO) til at flytte komparatorens trin. Ved at justere et trådkors på skærmen med kanten af en ledning og derefter flytte det til den næste, beregner systemet den nøjagtige afstand (pitch) til inden for 0,0001 mm. Dette præcisionsniveau er påkrævet for certificering af testsigter ihtASTM E11ellerISO 3310-1standarder. Det giver mulighed for måling af den "gennemsnitlige åbning" på tværs af en statistisk signifikant prøve af maskerullen.
Bekræftelse af vævningens ensartethed og vinkel
Ud over simple dimensioner giver optiske komparatorer teknikere mulighed for at kontrollere "firkantet" af vævningen. Ved at dreje skærmens vinkelmåler kan operatøren måle vinklen mellem kæde- og lukketrådene. Hvis vævningen ikke er perfekt 90 grader (kendt som "skævning"), ændres formen på åbningerne fra kvadrater til parallelogrammer, hvilket ændrer filtreringsegenskaberne. Komparatorens store-formatskærm gør disse strukturelle uregelmæssigheder nemme at opdage og kvantificere.


Værktøjssammenligning og udvælgelsesmatrix
Tilpasning af værktøjet til masketallet
Valg af det rigtige værktøj afhænger primært af masketallet og det krævede certificeringsniveau. Kraftig industriel screening kan håndteres med skydelære og linealer, mens farmaceutiske og rumfartsfiltre kræver præcisionen af optiske komparatorer og digital mikroskopi.
Matrix til valg af matrixmålingsværktøj
| Værktøj | Ideel mesh rækkevidde | Målemetode | Præcision | Bærbarhed |
| Digitalt mikrometer | Alle (Wire Dia) | Kontakte | 0,001 mm | Høj |
| Tester af linned | 10 - 150 | Visuel/manuel | 0,1 mm | Fremragende |
| Digital skydelære | 2 - 60 | Kontakte | 0,01 mm | Høj |
| Digitalt mikroskop | 100 - 635 | Optisk/Ikke-kontakt | 0,0005 mm | Lav |
| Optisk komparator | 20 - 500 | Skygge/Ikke-kontakt | 0,0001 mm | Stationær |
Almindelige fejl og værktøj-specifikke løsninger
Hvert værktøj har et potentielt "fejlpunkt". Forståelse af disse fejl er afgørende for nøjagtig dataindsamling.
Almindelige fejl og korrigerende handlinger
| Værktøj | Almindelig fejl | Teknisk påvirkning | Løsning |
| Mikrometer | Over-stramning | Tyndere trådaflæsning | Brug skraldebøjlen |
| Tester af linned | Parallaxe | Fejltælling af ledninger | Se vinkelret på linsen |
| Kaliber | Kæbevipning | Større blændeaflæsning | Sørg for, at kæberne er parallelle |
| Mikroskop | Dårlig kontrast | Kantgenkendelsesfejl | Juster baggrundsbelysning/tærskel |
| Komparator | Forkert fokus | Sløret silhuet | Brug linser med høj-forstørrelse |
Vedligeholdelses- og kalibreringsprotokoller
Sikring af NIST-sporbarhed
For at stå op til en kvalitetsrevision skal hvert værktøj kalibreres ved hjælp af standarder, der kan spores til National Institute of Standards and Technology (NIST). For mekaniske værktøjer som calipre og mikrometre involverer dette "måleblokke". Til optiske værktøjer anvendes "Calibration Slides" med ætsede kromlinjer af kendte dimensioner. Uden et aktuelt kalibreringscertifikat er enhver måling teknisk "uverificeret" i en reguleret industri.
7.2 Rengøring og miljøkontrol
Industrielt støv og olie er fjender af præcisionsmåling. Mikrometerflader skal rengøres med fnugfrit-papir før hver brug. Optiske linser på linnedtestere og mikroskoper bør rengøres med specialiseret linsevæv og isopropylalkohol for at forhindre "spøgelse" eller slørede billeder. Fordi metal udvider sig med varme, bør kritiske målinger desuden altid foretages i et temperatur-kontrolleret miljø (ideelt set 20 grader) for at forhindre termisk ekspansion i at skæve resultaterne.
Konklusion
Endelig anbefaling til industrielle brugere
Nøjagtig måling af filtermaskestørrelse er en teknisk proces, der kræver en kombination af hardware af høj-kvalitet og disciplineret metode. Som vi har gennemgået, er der ikke noget enkelt "bedste" værktøj; der er snarere et "korrekt" værktøj til hver specifik applikation. For hurtige felttjek forbliver linnedtesteren konge. Til verificering af tråddiameter er det digitale mikrometer uovertruffent. Og for den ekstreme præcision, der kræves af moderne høj-teknologiske industrier, leverer digital mikroskopi og optiske komparatorer de -kontaktløse, høj-data, der er nødvendige for total kvalitetssikring.
Investering i den rigtige suite af måleværktøjer-og træningen i at bruge dem korrekt-forhindrer de katastrofale omkostninger ved at bruge det forkerte filternet. Uanset om du forhindrer en "omledning af forurenende stoffer" i en brændstofledning eller sikrer ensartetheden af et farmaceutisk pulver, er præcisionen af dine instrumenter grundlaget for din processikkerhed. I en verden af industriel filtrering, hvor det mikroskopiske bliver makroskopisk med hensyn til påvirkning, er nøjagtig måling den ultimative sikring.
For at se, hvordan disse specifikke værktøjer integreres i en global filtreringsmålingsstrategi og de matematiske formler, der kræves for at behandle deres data, skal du vende tilbage til vores grundlæggende tekniske manual:
[Sådan måler du filterets maskestørrelse]